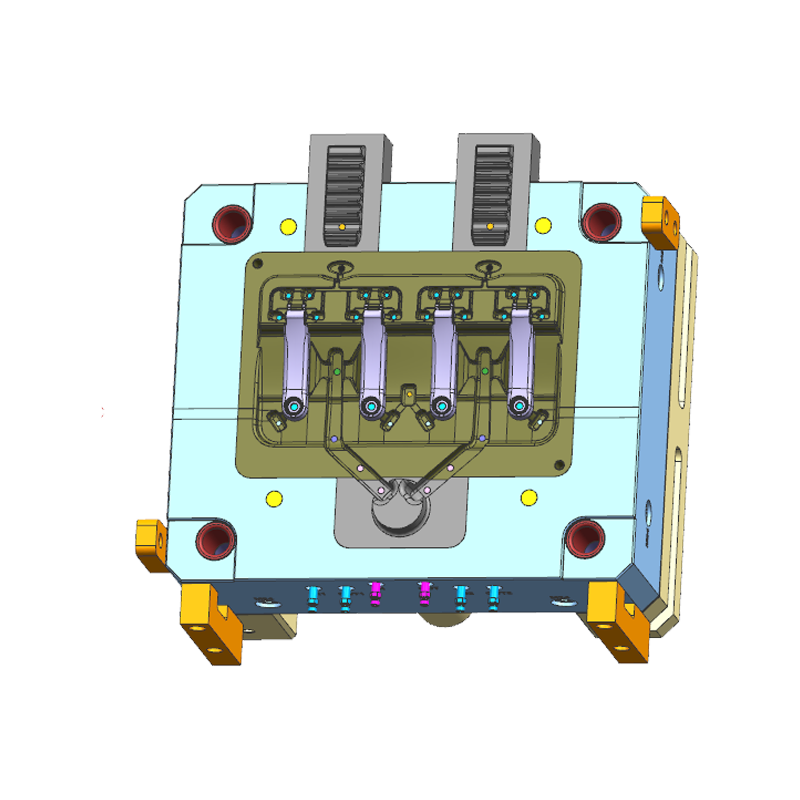
Odliatky z horčíkovej zliatiny sú najpriamejšou odpoveďou, keď konštrukčný kovový komponent musí schudnúť bez obetovania tuhosti, rozmerovej presnosti alebo tepelného výkonu. Horčík je najľahší konštrukčný kov na priemyselné použitie s približne 1,74 g/cm³, čo ho robí zhruba o tretinu ľahším ako hliník. Správne navrhnutá forma na tlakové liatie horčíka môže držať časti steny pod 1,5 mm a stále vyrábať odliatky s pevnosťou v ťahu v rozsahu 200 až 230 MPa. Samotná zliatina však nezaručuje dobrý diel; dizajn formy, procesné okno a inžinierske skúsenosti tlakového odlievača určujú, či projekt beží hladko alebo sa zmení na šrot.
Čo je tlakové liatie horčíkovej zliatiny?
Tlakové liatie horčíkovej zliatiny je vysokotlakový proces, ktorý vstrekuje roztavený horčík do kalenej oceľovej dutiny vysokou rýchlosťou. Vstrekovacie tlaky sa bežne pohybujú od 10 do 70 MPa a dutina sa vyplní v priebehu milisekúnd, čo je spôsob, akým je možné namiesto obrábania odlievať tenké rebrá, montážne výstupky a zložitú vnútornú geometriu.
Väčšina stredných a malých dielov z horčíka beží na strojoch s horúcou komorou, kde vstrekovací systém zostáva ponorený v roztavenej zliatine, čím sa kov udržuje na stabilnej teplote a skracuje sa doba cyklu. Väčšie odliatky zvyčajne bežia na strojoch so studenou komorou, ktoré pred vstrekovaním nalejú odmerané množstvo zliatiny do brokovej objímky. Obe konfigurácie sa spoliehajú na rovnaké základy: rýchle plnenie dutiny, rýchle tuhnutie, kontrolované chladenie a čisté vysunutie z nástroja. Počas tavenia sa na obmedzenie oxidácie používa ochranný plyn a s taveninou sa manipuluje bez tavív, takže inklúzie zostávajú dostatočne nízke na dosiahnutie konzistentných mechanických vlastností.
Po vysunutí sa diely posúvajú orezávaním, odhrotovaním a v mnohých prípadoch CNC obrábaním až do konečnej tolerancie. Horčík sa ľahko obrába, čo je jedna z praktických výhod materiálu, ale obrábanie sa musí vykonávať s náležitými protipožiarnymi opatreniami, pretože jemné horčíkové triesky sú horľavé. Povrchová úprava, od konverzného náteru po lakovanie, nasleduje po obrábaní a je súčasťou špecifikácie dodávaného produktu.
Výber zliatiny a základy mechanických vlastností
Výber zliatiny je prvým rozhodnutím s trvalými následkami, pretože rozdiely medzi bežnými zliatinami horčíka sú väčšie, než naznačuje ich názov. Nižšie uvedená tabuľka sumarizuje štandardné triedy používané pri výrobe tlakového liatia.
Typické mechanické vlastnosti bežných zliatin horčíka na tlakové liatie. Hodnoty sú orientačné a menia sa v závislosti od hrúbky rezu a podmienok procesu. | Zliatina | Pevnosť v ťahu (MPa) | Medza klzu (MPa) | Predĺženie (%) | Typické aplikácie |
| AZ91D | 230 | 150 | 3 | Puzdrá, konzoly, kryty, tenkostenné konštrukčné diely |
| AM60B | 220 | 130 | 8 | Nárazuvzdorné automobilové a konštrukčné diely |
| AM50A | 200 | 110 | 10 | Komponenty s vysokou ťažnosťou, rámy sedadiel, držiaky |
| AE42 | 230 | 140 | 10 | Diely odolné voči tečeniu v blízkosti tepla motora alebo prevodovky |
AZ91D zostáva štandardom pre väčšinu krytov, konzol, krytov a všeobecných konštrukčných dielov, pretože kombinuje vynikajúcu zlievateľnosť, predvídateľnú pevnosť a prijateľnú koróznu odolnosť po nanesení náteru. AM60B a AM50A vymieňajú približne 10 až 15 percent pevnosti v ťahu za dvakrát až trikrát vyššie predĺženie, čo z nich robí tie správne zliatiny pre diely, ktoré čelia nárazom, vibráciám alebo ohybu. AE42 je zliatina, ktorá špecifikuje, kedy musí odliatok držať svoj tvar v blízkosti trvalého tepla, pretože jeho prísady vzácnych zemín poskytujú odolnosť proti tečeniu nad rámec toho, čo môže poskytnúť AZ91D.
Odolnosť proti korózii je pri horčíku často nesprávne chápaná. Holý horčík nie je šampiónom v korózii, ale správna zliatina spárovaná so správnym konverzným povlakom funguje prijateľne vo vnútorných priestoroch a vo väčšine automobilových prostredí. Na výbere povlaku v praxi často záleží viac ako na zliatine a dodávateľ, ktorý riadi proces odlievania aj dokončovania, poskytuje predvídateľnejší výsledok.
Úvahy o dizajne formy na odlievanie horčíka
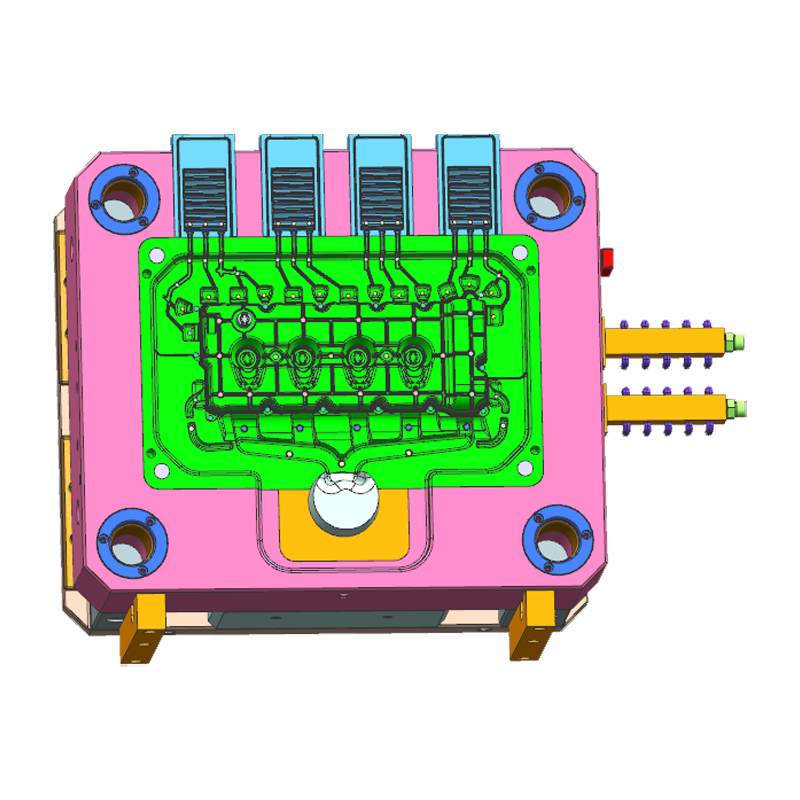
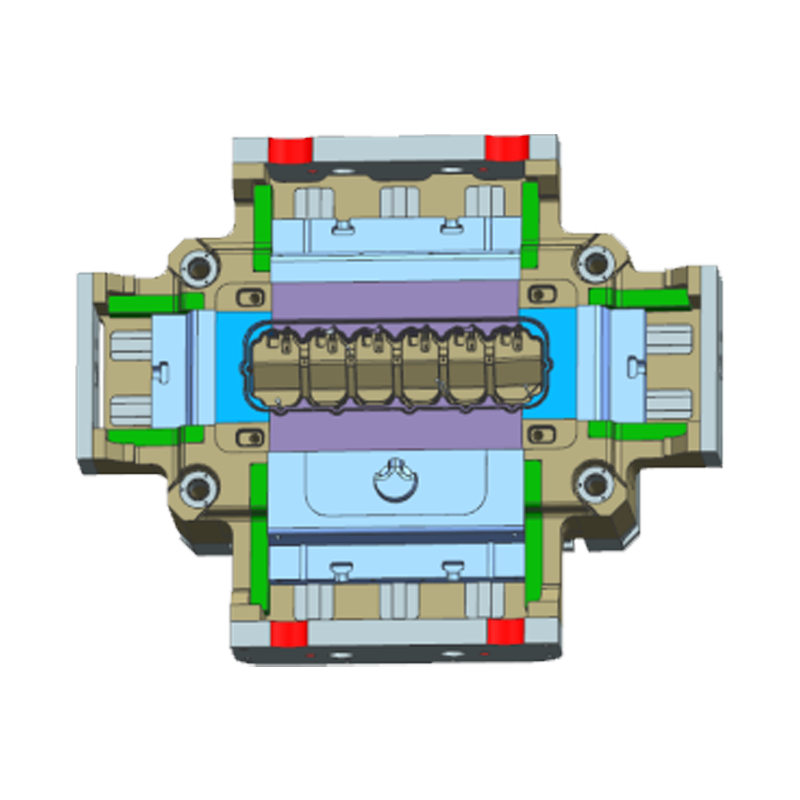
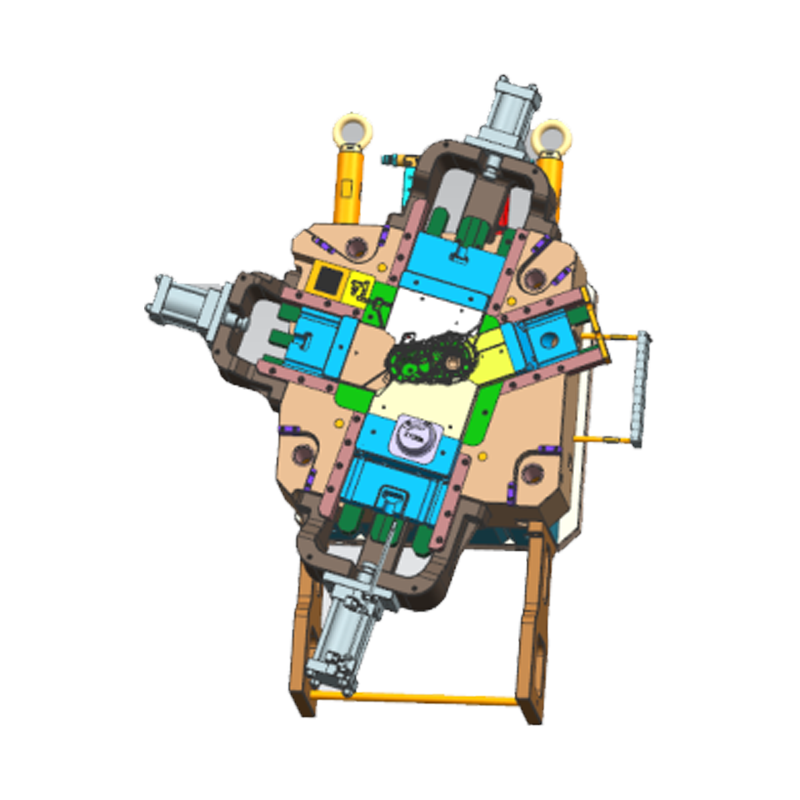
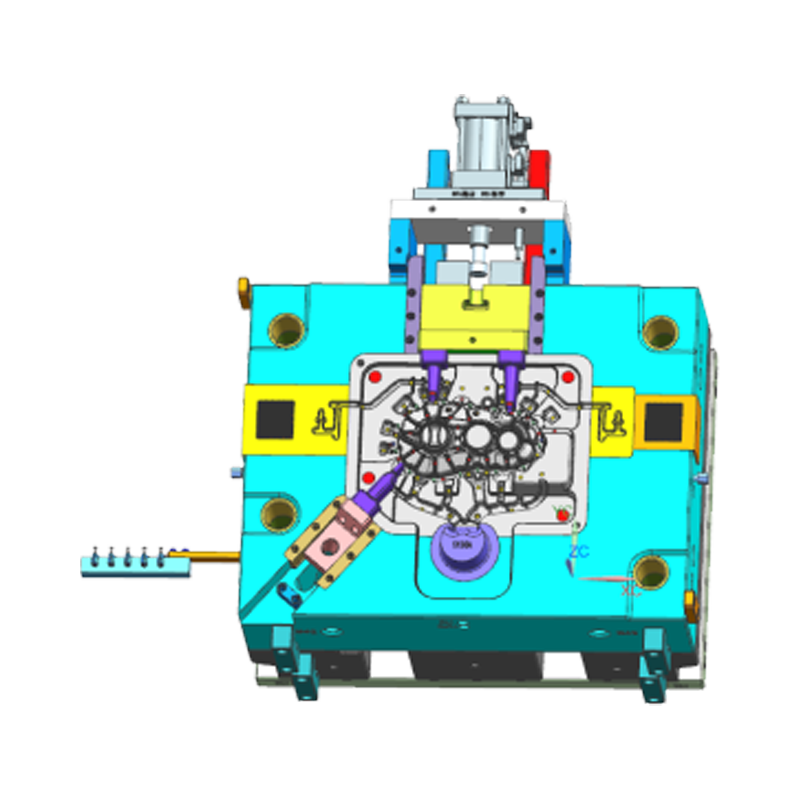
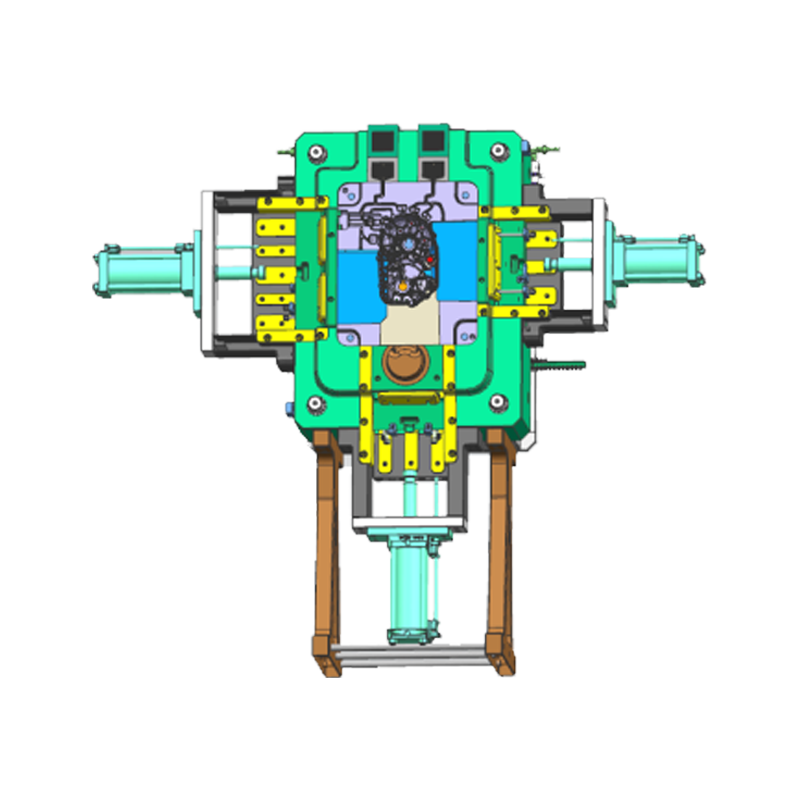
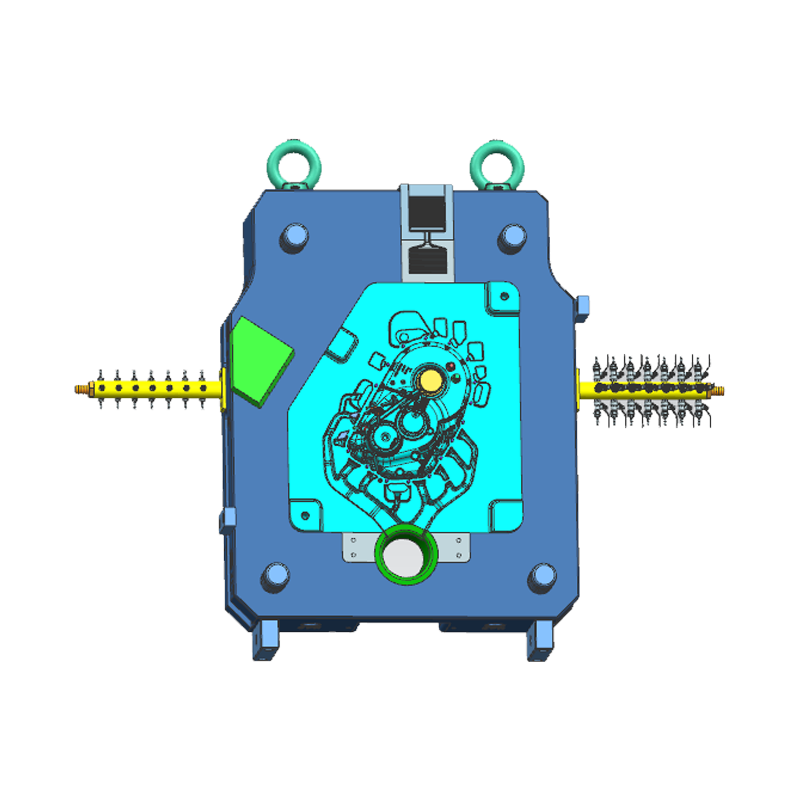
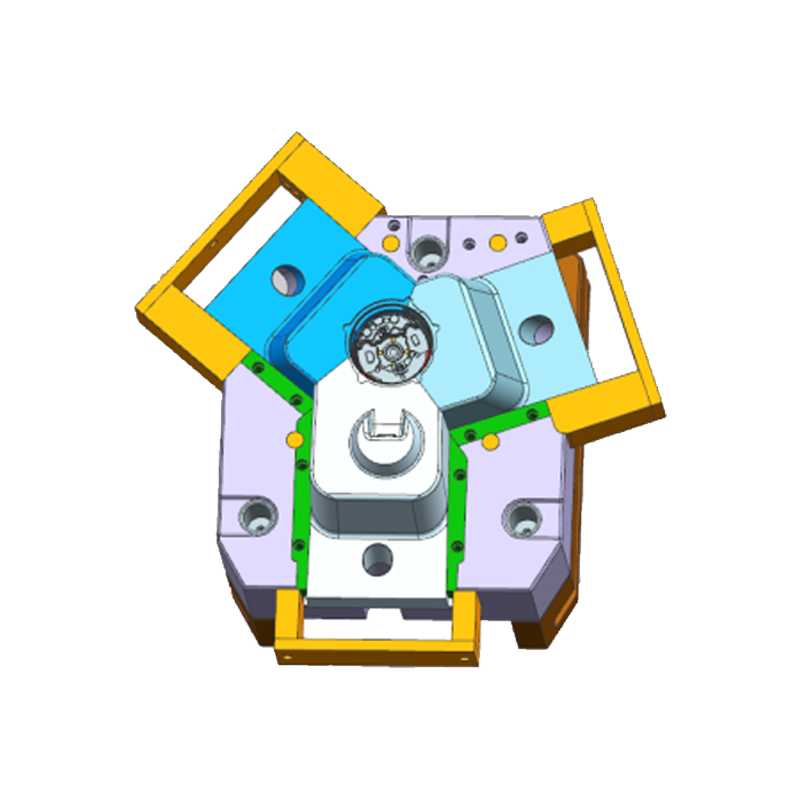
Horčíková tlaková forma je miestom, kde sa rozhoduje o úspechu horčíkového programu. Zliatiny horčíka tuhnú rýchlejšie ako hliník, takže forma sa musí plniť, chladiť a odvzdušňovať spôsobom, ktorý zodpovedá rýchlemu zmrazovaniu. Nástrojová oceľ je normálne H13 alebo ekvivalentná kvalita pre prácu za tepla, kalená a nitridovaná, takže dutina prežije tepelné cykly aj erozívne prúdenie roztaveného kovu.
Pravidlá dizajnu, na ktorých najviac záleží, sú tie isté, ktoré spôsobujú najväčšie problémy vo výrobe, keď sa ignorujú:
- Rovnomerná hrúbka steny v rozsahu 1,5 až 3,0 mm poskytuje najlepšie plnenie a chladenie. Tenkostenné odliatky od 0,8 do 1,2 mm sú možné, ale vyžadujú si širšie vtoky, rýchlejšie vstrekovanie a oveľa prísnejšiu kontrolu teploty formy.
- Uhly ťahu 0,5 až 2,0 stupňov na zvislých stenách umožňujú dielu opustiť formu bez skreslenia. Rebrá a výstupky potrebujú o niečo väčší prievan ako ploché steny.
- Zmrštenie je približne 0,6 až 0,7 percenta v závislosti od zliatiny a hrúbky profilu a rozmery dutiny musia byť vytvorené s ohľadom na tento faktor zmrštenia.
- Nevyhnutné sú vyvážené chladiace kanály. Nerovnomerné chladenie je najčastejšou príčinou deformácie, vnútornej pórovitosti a vyradených dielov.
- Prepady a prieduchy majú priamy vplyv na obsah plynov a oxidov. Zhromažďujú prvý studený kov a uvoľňujú zachytený vzduch, čo je presne tam, kde sa vyhrá alebo stratí tesnosť tlaku.
- Vyhadzovacie kolíky by mali byť umiestnené vo väčšom počte, než sa spoliehať na niekoľko veľkých kolíkov, pretože tenké horčíkové časti sa pri vyhadzovaní ľahko trhajú.
Obchod, ktorý navrhuje a vyrába vlastné nástroje, rieši tieto problémy skôr, ako sa forma dostane na výrobnú plochu. Preto kupujúci horčíkových dielov čoraz viac uprednostňujú prácu s výrobca tlakových odliatkov, ktorý si sám navrhuje a vyrába vlastné formy namiesto rozdelenia nástrojov a odliatkov medzi dve samostatné spoločnosti. Kvalita formy sa prejavuje aj v nákladoch na diel: nástroj so správne tvrdenými vložkami, zladenými chladiacimi vedeniami a odolnými vyhadzovacími systémami si zachováva čas cyklu a kvalitu dielu po státisíce výstrelov, zatiaľ čo ľahko skonštruovaná forma zlyhá skôr a vezme si so sebou aj výrobný plán.
Aplikácie v rôznych odvetviach
Automobilový priemysel je najväčším a najnáročnejším trhom pre tlakové odliatky z horčíka. Držiaky stĺpika riadenia, telesá prevodovky, rámy prístrojovej dosky a konštrukcie sedadiel používajú horčík, pretože uberá váhu presne tam, kde to ovplyvňuje ovládateľnosť a efektivitu. Platformy pre elektrické vozidlá tento zoznam ďalej rozširujú o kryty elektrických pohonov a štrukturálne nosiče, ktoré boli pred niekoľkými rokmi hliníkovými časťami. Rozsah automobilové komponenty zo zliatiny horčíka vyrobené špecialistom na tlakové liatie ilustruje, ako úzko tieto diely integrujú rebrá, montážne výstupky a prvky odvádzajúce teplo.
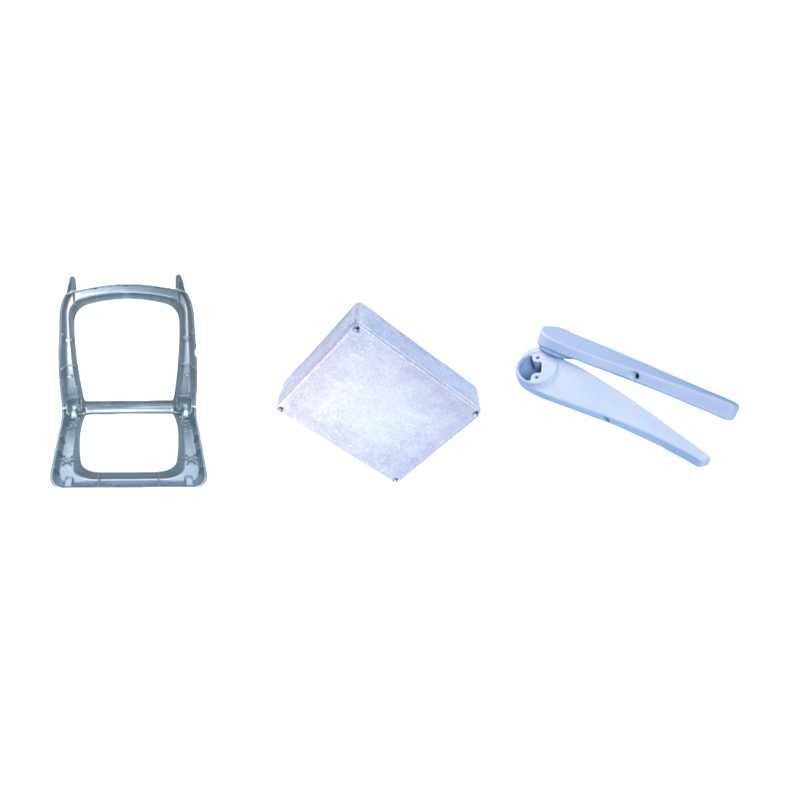 Zákazková zliatina horčíka Dodávatelia automobilových komponentov, továreň Ningbo Yunmai Precision Machinery Co., Ltd. je čínsky dodávateľ automobilových komponentov zo zliatiny horčíka a automobilový priemysel zo zliatiny horčíka... Zobraziť produkt →
Komunikačné a elektronické zariadenia sú ďalším významným používateľom. Horčík poskytuje prirodzené tienenie EMI a RFI, čo znamená, že stena s hrúbkou 1,0 až 1,2 mm blokuje elektromagnetické rušenie takmer rovnako dobre ako oveľa hrubšia hliníková alebo zinková stena. Táto vlastnosť odstraňuje potrebu samostatných tieniacich vložiek v mnohých krytoch a krytoch. Keďže komunikačné zariadenia sú často inštalované vonku, liate puzdro musí tiež zvládať teplo, vlhkosť a mechanické zaťaženie, čo tlačí dizajnérov k horčíku, keď plastové diely nemôžu spĺňať kombinované požiadavky.
Priemyselné zariadenia a elektrické náradie využívajú horčíkové tlmenie vibrácií a znižujú únavu obsluhy. Telesá motora, kryty prevodoviek a telesá ručných nástrojov môžu byť vyrobené ako jednotlivé odliatky s integrovanými montážnymi výstupkami, rebrami a chladiacimi rebrami. Typické príklady ukazujú, koľko štruktúry je možné konsolidovať do jednej časti a rozsah geometrie tlakové odliatky z horčíkovej zliatiny pre priemyselné zariadenia dokazuje, že konsolidácia v praxi.
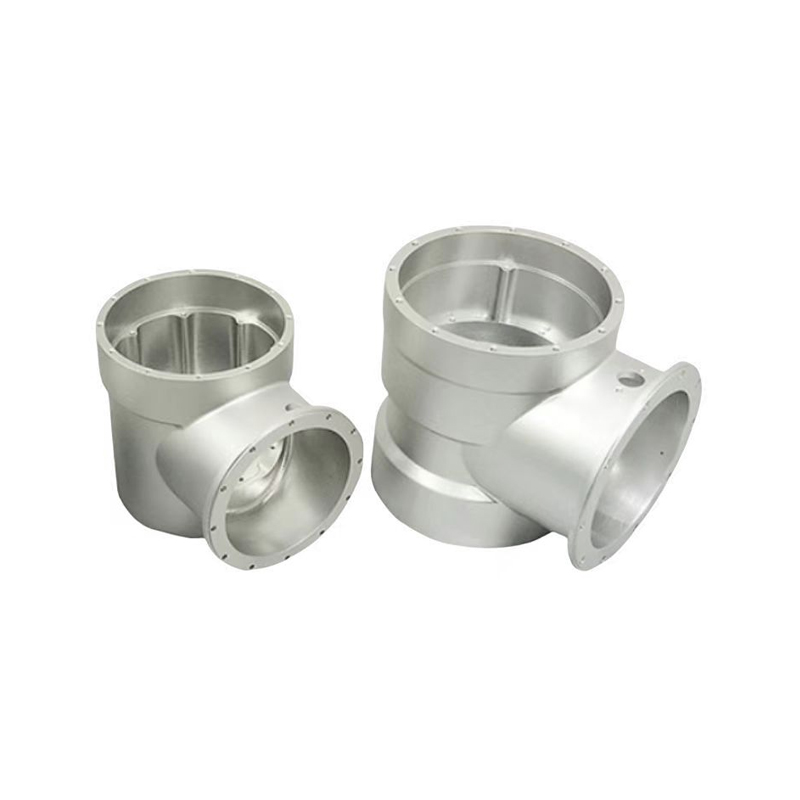 Dodávatelia priemyselného vybavenia na zákazku zo zliatiny horčíka, továreň Ningbo Yunmai Precision Machinery Co., Ltd. je čínska zákazková dodávateľa priemyselných zariadení zo zliatiny horčíka a priemyselných zariadení zo zliatiny horčíka... Zobraziť produkt →
Špecializované kryty, optické kryty a malé konštrukčné komponenty tvoria širšiu kategóriu predmety z horčíkovej zliatiny ktorý ukazuje flexibilitu materiálu mimo bežného automobilového a priemyselného prúdu.
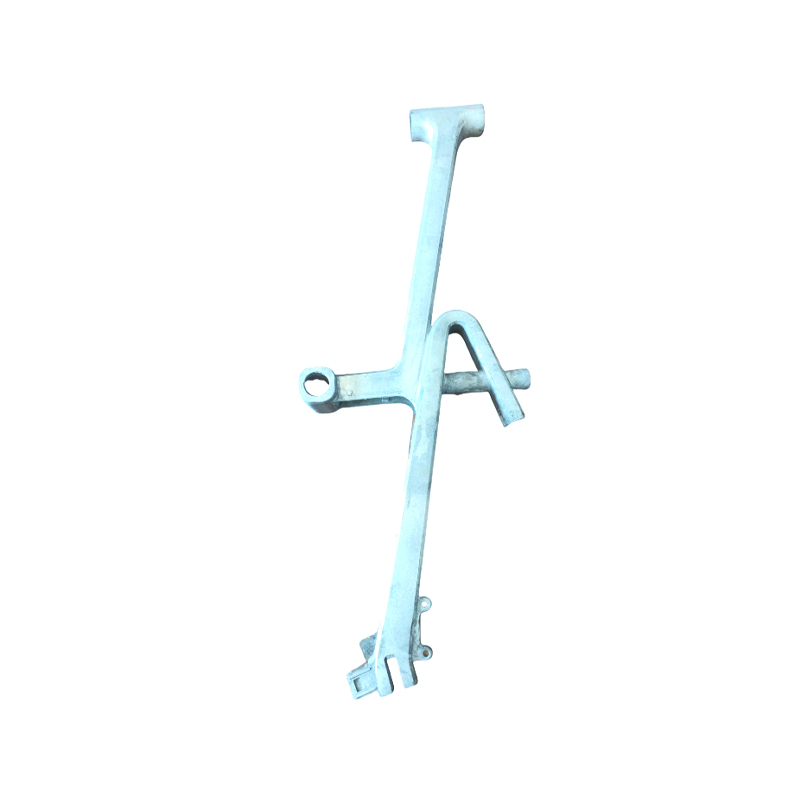 Vlastné položky z horčíkovej zliatiny Dodávatelia, továreň Ningbo Yunmai Precision Machinery Co., Ltd. je v Číne zákazkovými dodávateľmi položiek zo zliatiny horčíka a továrňou na položky zo zliatiny horčíka. Elektromag... Zobraziť produkt →
Kontroly predtým, ako si objednáte horčíkové tlakové odliatky
Získavanie horčíkových tlakových odliatkov zahŕňa niekoľko rozhodnutí, ktoré sa nevzťahujú na hliníkové alebo zinkové projekty rovnakým spôsobom.
- Mechanické požiadavky sú na prvom mieste, výber zliatiny až na druhom mieste. Ak súčiastka znesie nárazové zaťaženie, 3 percentné predĺženie AZ91D môže byť nesprávna špecifikácia; AM60B alebo AM50A je často bezpečnejší hovor.
- Ochrana proti korózii musí byť dohodnutá pred začatím obrábania. Väčšina horčíkových dielov dostáva konverzný náter a priemyselní odberatelia bežne špecifikujú úpravu fosfátom alebo mangánom bez obsahu chrómu. Farba a práškový náter tiež potrebujú správnu predúpravu, inak zlyhajú.
- Očakávania pórovitosti by sa mali zapísať. Tlakotesné kryty vyžadujú vákuové odlievanie a starostlivo umiestnené prepady a poloha brány už ovplyvňuje, kde sa objaví pórovitosť.
- Preskúmanie návrhu formy by malo zahŕňať simuláciu výplne, výpočty uhla ponoru a usporiadanie chladenia. Požiadavky na zmenu sa dramaticky predražia, keď sa forma tepelne spracuje a vyleští.
- Procesná dokumentácia nie je voliteľná. Materiálové certifikáty, správy o prvom článku a údaje o konzistencii jednotlivých šarží oddeľujú kontrolovaný proces od hazardu.
- Rozpočet na sekundárne operácie. Horčíkový odliatok môže mať takmer čistý tvar, ale presné otvory, závity a lícujúce plochy si stále vyžadujú opracovanie. Konečné dodané náklady by mali zahŕňať opracovanie, povrchovú úpravu a kontrolu, nielen cenu odliatku.
Dodávatelia, ktorí navrhujú formu a spúšťajú proces odlievania pod jednou strechou, majú tendenciu získať tieto body správne, pretože ten istý tím vidí dizajn nástroja, správanie procesu a výsledky kontroly spoločne. Pre inžinierov, ktorí zostavujú užší zoznam dodávateľov, je praktická kontrola priemyselné novinky o materiáloch na tlakové liatie horčíka a technológii foriem sledovať, ako sa vyvíja produkčná stránka.
Rozhodnutie použiť tlakové odliatky z horčíkovej zliatiny je zvyčajne riadené jednoduchou aritmetikou: nižšia hmotnosť, tenšie steny a kratšie časy cyklu. Spoľahlivosť tejto aritmetiky závisí v rovnakých častiach od zliatiny, formy a procesnej disciplíny zlievarne. Špecifikujte zliatinu podľa nameraných mechanických požiadaviek, skontrolujte návrh formy na odlievanie horčíka rovnako starostlivo ako výkres dielu a vyžiadajte si údaje, ktoré dokazujú, že proces je riadený. Keď sú splnené tieto podmienky, tlakové liatie horčíka je jedným z nákladovo najefektívnejších spôsobov výroby ľahkých, tuhých a zložitých kovových dielov.