Odlievanie hliníka je dominantným výrobným procesom konštrukčných a mechanických komponentov motocyklov. Vyrába diely s úzke rozmerové tolerancie, vysoký pomer pevnosti k hmotnosti a zložité vnútorné geometrie že žiadna iná metóda hromadnej výroby sa nemôže vyrovnať za rovnaké náklady. Od kľukových skríň motora a prevodoviek až po držiaky kyvných ramien a objímky riadidiel, väčšina kritických nosných hliníkových dielov na modernom motocykli je odlievaná pod tlakom – fakt, ktorý platí pre základné vozidlá, športové bicykle a podobne aj ťažké cruisery.
Pochopenie ako odliatok motocykla diely, aké zliatiny sa používajú a to, čo oddeľuje presný odliatok od neštandardného, je nevyhnutné pre inžinierov, obstarávacie tímy a každého, kto špecifikuje alebo hodnotí hliníkové komponenty pre motocyklové aplikácie.
Prečo tlakové liatie hliníka dominuje vo výrobe komponentov pre motocykle
Motocykle kladú jedinečne náročný súbor požiadaviek na ich konštrukčné komponenty: nízka hmotnosť na maximalizáciu pomeru výkonu a hmotnosti, tepelná stabilita častí priľahlých k motoru, odolnosť voči vibráciám pre dlhú životnosť a geometrická zložitosť na integráciu viacerých funkcií do jednotlivých odliatkov. Odlievanie hliníka súčasne spĺňa všetky tieto požiadavky.
Zníženie hmotnosti bez štrukturálnych kompromisov
Hustota hliníka je približne 2,7 g/cm³ , čo je približne jedna tretina ocele pri 7,85 g/cm³. Hliníková kľuková skriňa, ktorá by vážila 4,5 kg v liatine, váži menej ako 1,6 kg – úspora, ktorá priamo zlepšuje ovládateľnosť, spotrebu paliva a únavu jazdca na dlhé vzdialenosti. Pre výkonné motocykle, kde záleží na každom kilograme, je táto výhoda nenahraditeľná. Napríklad model CBR600RR od Hondy používa pre hlavné časti rámu tlakovo liaty hliník, čo prispieva k celkovej hmotnosti za mokra iba 189 kg napriek plnému podvozku a štvorkolovému radovému motoru s objemom 600 cm3.
Efektívnosť procesu vo výrobnom meradle
Vysokotlakové liatie (HPDC) vstrekuje roztavený hliník do kalenej oceľovej formy pri tlakoch medzi 10 000 a 30 000 psi a časy cyklu tak krátke ako 15–60 sekúnd na jeden výstrel. Pre výrobcu, ktorý vyrába desaťtisíce motorov za mesiac, sa tento výkon nedá porovnať s liatím do piesku, kovaním alebo obrábaním z predvalkov. Samotné matrice – zvyčajne nástrojová oceľ H13 – vydržia 80 000 až 150 000 výstrelov pred potrebou výmeny, vďaka čomu sú náklady na amortizáciu nástroja na diel extrémne nízke v objeme.
Sloboda dizajnu pre zložité integrované diely
Tlakové liatie umožňuje odlievanie vnútorných priechodov, výstupkov, rebier, závitových vložiek a montážnych prvkov v jednej operácii. Hliníková kľuková skriňa motora odlievaná pod tlakom môže obsahovať olejové kanály, ložiskové otvory, chladiace rebrá a konštrukčné rebrá v jednej časti, ktorá by v alternatívnom procese vyžadovala päť alebo šesť opracovaných a zváraných komponentov. Táto integrácia znižuje prácu pri montáži, eliminuje potenciálne únikové cesty a zlepšuje celkovú tuhosť konštrukcie.
Proces tlakového liatia hliníkových dielov motocyklov: Krok za krokom
Vytváranie presnosti motocyklové hliníkové odlievanie zahŕňa prísne kontrolovaný sled operácií. Odchýlky v ktorejkoľvek fáze sa šíria do rozmerovej chyby, pórovitosti alebo degradácie mechanických vlastností hotového dielu.
Návrh lisovnice a príprava nástrojov
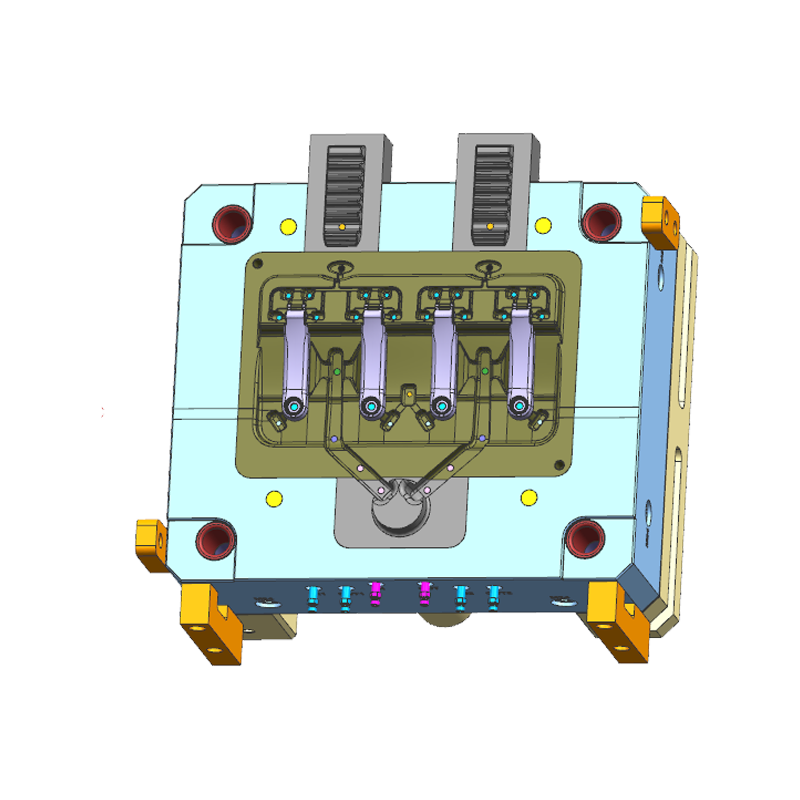
Návrh matrice je najdôslednejším krokom v celom procese. Matrica musí zodpovedať hliníku objemové zmrštenie približne 3,5-5% počas tuhnutia, čo si vyžaduje kompenzačnú geometriu vo všetkých kritických rozmeroch. Umiestnenie brány, geometria žľabu a umiestnenie prepadu určujú, ako roztavený kov vypĺňa dutinu - zlé vzory plnenia spôsobujú studené uzávery, nesprávne chody a koncentrácie pórovitosti. Simulačný softvér (ako je MAGMASOFT alebo ProCAST) je teraz štandardom na overenie návrhu lisovnice na súčiastkach motocyklov pred rezaním akejkoľvek ocele.
Tavenie zliatin a kontrola teploty
Ingoty z hliníkovej zliatiny sa tavia v dozvukových alebo téglikových peciach a udržiavajú sa pri presne kontrolovanej teplote – zvyčajne 620 – 700 °C (1 148 – 1 292 °F) v závislosti od triedy zliatiny. Teplota kovu priamo ovplyvňuje tekutosť, správanie výplne a kvalitu povrchu. Pred odlievaním sa vykonáva odplynenie dusíkom alebo argónom, aby sa odstránil rozpustený vodík, ktorý počas tuhnutia vytvára pórovité bubliny. Obsah vodíka v dobre odplynenom hliníku by mal byť nižší 0,1 ml/100 g pre konštrukčné odliatky motocyklov.
Vysokotlakové vstrekovanie a tuhnutie
Do brokovej objímky stroja na tlakové liatie sa dostane odmeraný objem roztaveného hliníka. Hydraulický plunžer potom vháňa kov do dutiny formy v dvoch fázach: pomalá prvá fáza na naplnenie bežca bez turbulencií, po ktorej nasleduje rýchla druhá fáza pri vysokej rýchlosti na vyplnenie dutiny dielu pred predčasným stuhnutím. Kov tuhne pod intenzifikačným tlakom - tlakom tretej fázy aplikovaným po vyplnení dutiny - ktorý stláča akúkoľvek zostávajúcu pórovitosť a zlepšuje hustotu v hrubých častiach. Vo vnútri zvyčajne nastáva úplné stuhnutie 2–10 sekúnd po injekcii.
Vysunutie, orezanie a následné spracovanie
Po stuhnutí vyhadzovacie čapy vytlačia odliatok z formy. Systém vodiacich líšt, prepady a záblesk sú orezané v orezávacej matrici, kým je diel ešte dostatočne teplý na čisté strihanie. Kritické otvory a protiľahlé povrchy sú potom CNC obrobené na konečnú toleranciu - zvyčajne ±0,05 mm alebo viac pre ložiskové skrine a tesniace plochy. Tepelné spracovanie (T5 alebo T6 temperovanie) môže byť aplikované na vysoko namáhané konštrukčné odliatky na zlepšenie medze klzu.
Hliníkové zliatiny používané pri tlakových odliatkoch motocyklov
Nie všetky zliatiny hliníka sú vhodné na tlakové liatie a nie všetky zliatiny na tlakové liatie sú vhodné pre každú motocyklovú aplikáciu. Výber zliatin riadi kompromisy medzi zlievateľnosťou, mechanickou pevnosťou, tepelnou odolnosťou a koróziou.
| Zliatina | Zloženie kľúča | Pevnosť v ťahu (ako odliatok) | Vlastnosti kľúča | Typická aplikácia pre motocykle |
| A380 (ADC12) | Al-Si8,5-Cu3,5 | ~317 MPa | Vynikajúca zlievateľnosť, dobrá pevnosť, nízka cena | Kľukové skrine, skrine prevodoviek, kryty |
| A383 (ADC10) | Al-Si10-Cu2 | ~310 MPa | Lepšia plynulosť ako A380, schopnosť jemnejších detailov | Tenkostenné držiaky, kryty prístrojov |
| A360 | Al-Si9-Mg0,5 | ~296 MPa | Vynikajúca odolnosť proti korózii, tlaková tesnosť | Hydraulické komponenty, skrine chladiacej kvapaliny |
| A413 | Al-Si12 | ~296 MPa | Vynikajúca tekutosť, zložité tenké rezy | Karosérie karburátorov, zložité kryty |
| Silafont-36 (AlSi10MnMg) | Al-Si10-Mn0,6-Mg0,3 | ~340 MPa (T7: ~360 MPa) | Vysoká ťažnosť, tepelne spracovateľná, štrukturálna | Uzly rámu, otočné časti kyvného ramena |
Bežné hliníkové zliatiny používané v tlakových odliatkoch motocyklov s mechanickými vlastnosťami a typickými aplikáciami
A380/ADC12 zostáva celosvetovo ťažnou zliatinou pre motocyklové tlakové odlievanie vďaka svojej rovnováhe medzi zlievateľnosťou, mechanickým výkonom a nákladmi na suroviny. Avšak novšie vákuové a štrukturálne procesy tlakového liatia čoraz viac využívajú zliatiny s nízkym obsahom železa a vysokou ťažnosťou, ako je Silafont-36, ktoré podporujú tepelné spracovanie po odlievaní - štandard A380 neponúka kvôli obsahu medi, ktorý spôsobuje tvorbu pľuzgierov počas spracovania v roztoku.
Kľúčové časti motocykla vyrobené odlievaním hliníka
Škála komponentov vyrábaných ako motocyklové hliníkové odliatky pokrýva celý stroj – od vnútorných častí hnacieho ústrojenstva až po držiaky podvozku a štruktúru karosérie. Každá aplikácia kladie špecifické nároky na vlastnosti odliatku.
Komponenty motora a hnacieho ústrojenstva
Komponenty motora predstavujú najobjemnejšie a technicky najnáročnejšie motocyklové tlakovo odliate diely. Kľukové skrine musia udržiavať presné zarovnanie vývrtu ložiska v teplotnom rozsahu od studeného štartu (-20 °C) až po úplne zahriate prevádzkové podmienky (nad 120 °C na povrchu kľukovej skrine), pričom musia odolávať vnútornému tlaku oleja a niesť konštrukčné zaťaženie celej zostavy motora. Hlavy valcov – najmä pre motory chladené kvapalinou – obsahujú zložité vnútorné vodné plášte, otvory sediel ventilov a nástavce zapaľovacích sviečok, všetko odliate z jedného hliníkového odliatku.
- Kľukové skrine a kryty kľukovej skrine — primárny konštrukčný kryt pre otočnú zostavu
- Bloky valcov — často so zalisovanými oceľovými alebo hliníkovými vložkami potiahnutými Nikasilom
- Hlavy valcov — vrátane geometrie spaľovacej komory a tvarov otvorov
- Skrine prevodovky a spojky
- Telesá olejových čerpadiel a telesá vodných čerpadiel
Časti podvozku a odpruženia
Moderné športové a dobrodružné motocykle čoraz viac využívajú veľkoformátové tlakové odliatky pre uzly podvozku – časti, ktoré predtým vyžadovali zváranie oceľových konštrukcií. BMW S1000RR a Ducati Panigale V4 používajú hlavné časti rámu z hliníkového tlakového odliatku, ktoré integrujú hlavu riadenia, upevňovacie body motora a čap kyvnej vidlice v jednom odliatku, čím sa eliminujú zvary na najviac namáhaných spojoch podvozku.
- Otočné konzoly kyvnej vidlice a závesné úchyty
- Vrchná a spodná časť korunky vidlice (trojitá svorka).
- Úchyty na stupačky a držiaky pomocného rámu
- Držiaky brzdového strmeňa a telesá hlavného valca
Elektrické a doplnkové skrine
Tepelná vodivosť hliníka pod tlakom — približne 96 W/m·K pre A380 — robí z neho preferovaný materiál krytu pre komponenty, ktoré vytvárajú alebo musia odvádzať teplo. Kryty alternátorov, kryty regulátorov napätia a rámčeky LED svetlometov s integrovanými chladičmi sú čoraz častejšie špecifikované z hliníkového odliatku, aby bolo možné riadiť tepelné zaťaženie elektroniky bez pridania špeciálnych chladiacich systémov.
Pórovitosť: kritická výzva v oblasti kvality odlievaných dielov motocyklov
Pórovitosť – malé dutiny v odliatku – je jediným najvýznamnejším problémom kvality pri hliníkových tlakových odliatkoch motocyklov. Znižuje mechanické vlastnosti, spôsobuje úniky tlaku v komponentoch nesúcich kvapalinu a vytvára miesta iniciácie porúch pri cyklickom zaťažení. Riadenie pórovitosti je primárnou technickou výzvou, ktorá oddeľuje vysokokvalitných dodávateľov tlakovo odliatych motocyklov od výrobcov komodít.
Pórovitosť plynu vs. zmršťovacia pórovitosť
Plynová pórovitosť vzniká z rozpusteného vodíka uvoľneného počas tuhnutia, pričom vzniká okrúhle dutiny s hladkými stenami zvyčajne s priemerom 0,1-2 mm. Pórovitosť zmršťovania sa vytvára tam, kde tekutý kov nedokáže dostatočne rýchlo naplniť tuhnúce oblasti nepravidelné dutiny s hrubými stenami v hrubých častiach alebo oblastiach vzdialených od brány. Oba typy znižujú únavovú životnosť – štúdie ukázali, že vzorky hliníka HPDC bez pórovitosti dosahujú únavovú životnosť 3-5 krát dlhšie ako ekvivalentné vzorky s 1–2 % objemovou pórovitosťou.
Vákuové odlievanie kritických častí
Vysokotlakové liatie s pomocou vákua (VHPDC) evakuuje dutinu formy nižšie 50 mbar absolútny tlak pred vstrekovaním, čím sa eliminuje väčšina zachyteného vzduchu, ktorý spôsobuje pórovitosť plynu. Diely vyrobené týmto spôsobom môžu byť tepelne spracované (na rozdiel od štandardných HPDC dielov, kde zachytený plyn expanduje počas spracovania roztoku a vytvára povrchové pľuzgiere), čím sa otvára možnosť temperovania T6, ktoré môže zvýšiť medzu klzu 40–60 % oproti pôvodnému stavu . Prémiové konštrukčné odliatky motocyklov – vrátane uzlov rámu a hláv riadenia – z tohto dôvodu čoraz viac špecifikujú VHPDC.
Inšpekčné metódy na detekciu pórovitosti
Na charakterizáciu pórovitosti tlakových odliatkov motocyklov sa používa niekoľko nedeštruktívnych a deštruktívnych kontrolných metód:
- Röntgenová rádiografia: Štandardná kontrola kľukovej skrine motora a konštrukčných častí; detekuje vnútorné dutiny až do približne 0,3 mm pomocou digitálnych systémov
- CT vyšetrenie: 3D objemové mapovanie pórovitosti; používa sa skôr na kvalifikáciu kritických dielov a analýzu porúch než na kontrolu výroby
- Tlaková skúška: Povinné pre olejové a chladiace kanály; diely sú natlakované vzduchom pod vodou alebo héliom, aby sa zistili únikové cesty z pórovitosti spojenej s povrchom
- Deštruktívne rezanie: Používa sa počas vývoja procesu na charakterizáciu distribúcie pórovitosti a overenie návrhu formy pred spustením výroby
Povrchová úprava a konečná úprava hliníkových tlakových odliatkov motocyklov
As-cast aluminum surfaces are adequate for internal, unexposed components, but most visible or corrosion-exposed motorcycle die cast parts require surface treatment to achieve the required appearance and durability.
Shot Blasting and Tumbling
Shot blasting with steel or ceramic media removes die release agent residue, minor flash, and surface oxides. It also imparts a compressive residual stress layer that improves fatigue resistance — shot-peened aluminum surfaces show fatigue life improvements of 15–30% compared to as-machined surfaces in rotating bending tests. Tumbling in abrasive media is used for small castings to achieve a uniform matte finish before coating or anodizing.
Anodizing
Anodizing converts the aluminum surface into a hard aluminum oxide layer, improving corrosion resistance and wear resistance. Hard anodizing (Type III) produces layers 25–100 µm thick with hardness comparable to mild steel (HV 300–500), making it the standard finish for high-wear surfaces on motorcycle die castings such as fork crown clamps, handlebar risers, and brake caliper mounts. Standard Type II anodizing (10–25 µm) provides the decorative colored finishes seen on aftermarket and OEM accessories.
Powder Coating and E-Coating
Powder coating provides a durable organic finish in a wide range of colors and textures, with typical film thicknesses of 60–120 µm . E-coating (electrodeposition coating) is used for corrosion-critical structural castings on OEM motorcycles — it achieves complete coverage of complex internal geometries that spray coatings cannot reach, providing a consistent primer layer before topcoat application. Many OEM crankcase castings receive an e-coat primer followed by powder topcoat in corrosion-prone markets.
Polishing and Bright Finishing
Engine covers, rocker covers, and decorative castings on cruiser and custom motorcycles often receive mechanical polishing to a mirror or brushed finish. This is technically demanding on die cast parts because porosity exposed at the surface becomes highly visible after polishing — it demands either very low-porosity castings from the outset or an impregnation process to seal surface-connected voids before polishing.
Die Casting vs. Alternative Manufacturing Processes for Motorcycle Parts
Die casting is not the only manufacturing route for aluminum motorcycle components. Understanding where it excels and where alternatives are more appropriate is essential for engineering decisions and supplier evaluation.
| Process | Dimensional Accuracy | Mechanical Properties | Tooling Cost | Cycle Time | Best For |
| High-Pressure Die Casting | ±0.1–0.3 mm as-cast | Good (limited heat treat) | High ($30K–$300K ) | 15–60 sec/shot | High-volume complex parts |
| Gravity Die Casting | ±0.3–0.8 mm | Good (heat-treatable) | Medium ($5K–$50K) | 2–5 min/shot | Medium volume, structural parts |
| Sand Casting | ±0.8–2.0 mm | Moderate | Low ($500–$5K) | 10–30 min/part | Prototypes, low volume, large parts |
| Forging | ±0.2–0.5 mm (post-machine) | Excellent (grain flow) | High ($20K–$150K) | 30–120 sec/part | Swingarms, wheels, triple clamps |
| CNC Machining from Billet | ±0.01–0.05 mm | Excellent | Low (no tooling) | Minutes to hours/part | Racing, custom, prototypes |
Comparison of aluminum manufacturing processes for motorcycle components across key technical and commercial factors
Forging remains the preferred process for swingarms, triple clamps, and wheel hubs on premium motorcycles because forged grain flow structure delivers superior fatigue resistance under the bending and torsional loads these parts experience. However, die casting is irreplaceable for complex enclosed geometries — crankcases, gearbox housings, and cylinder blocks cannot be forged or cost-effectively machined from billet at production volumes.
Quality Standards and Specifications for Motorcycle Die Cast Suppliers
OEM motorcycle manufacturers and serious aftermarket suppliers specify quality requirements through a combination of industry standards, internal engineering specifications, and supplier qualification processes. Understanding these requirements is essential when selecting a motorcycle aluminum die casting supplier.
- IATF 16949: The automotive and motorcycle industry quality management system standard, superseding ISO/TS 16949. Any tier-1 supplier to major OEMs (Honda, Yamaha, Kawasaki, BMW) is expected to hold this certification. It mandates advanced product quality planning (APQP), production part approval process (PPAP), and ongoing statistical process control (SPC) for critical characteristics.
- ASTM B85 / EN 1706: Material specifications for aluminum die casting alloys, defining chemical composition limits, mechanical property requirements, and test methods. A380 is covered under ASTM B85; its European equivalent ADC12 is covered under JIS H5302.
- NADCA Product Specification Standards: The North American Die Casting Association publishes dimensional tolerance standards and cosmetic acceptability criteria specifically for die castings, providing the reference framework most OEM engineering specifications are built on.
- OEM-specific porosity standards: Major motorcycle OEMs maintain proprietary x-ray acceptance criteria defining maximum allowable void sizes and densities for each casting category — typically expressed as a porosity severity grade (e.g., ASTM E505 reference radiograph comparison) mapped to part zones by structural criticality.
- Dimensional PPAP submission: Before production launch, suppliers submit first-article inspection reports documenting measured dimensions against drawing tolerances for a sample of typically 30–100 parts , along with capability indices (Cpk ≥ 1.67 for critical characteristics) demonstrating that the process is capable of consistently meeting specification.
Emerging Technologies Changing Motorcycle Aluminum Die Casting
Several technological developments are actively reshaping what is achievable in motorcycle die cast production, driven by the dual pressures of electrification and increasing structural integration requirements.
Gigacasting for Motorcycle Structural Parts
Tesla's adoption of large-format single-piece die castings (gigacasting) for automotive rear underbodies has prompted motorcycle manufacturers to explore equivalent approaches for frame structures. A rear frame assembly that currently requires 20–30 individual stamped and welded steel or extruded aluminum components can potentially be replaced with a single large-format die casting. BMW Motorrad and several emerging electric motorcycle manufacturers are actively developing this approach, targeting assembly part count reductions of 50–70% and corresponding reductions in assembly labor and weld inspection requirements.
Rheocasting and Semi-Solid Metal Forming
Semi-solid metal (SSM) casting processes inject aluminum in a partially solidified, thixotropic state rather than fully liquid. This eliminates most of the turbulence-induced porosity of conventional HPDC and produces castings with porosity levels below 0.1% by volume — approaching wrought aluminum quality — while maintaining the geometric complexity of die casting. For motorcycle suspension and steering components where both complex geometry and high fatigue life are required, SSM casting offers a compelling alternative to the forging/machining route at medium production volumes.
Simulation-Driven Design Optimization
Topology optimization software combined with die casting process simulation now allows engineers to generate motorcycle die cast part geometries that are simultaneously optimized for structural efficiency and manufactureability. Wall thicknesses, rib configurations, and draft angles are automatically adjusted by the software to minimize mass while keeping porosity below acceptable limits and ensuring complete die fill. Lead times from concept to validated production-ready die design have fallen from 18–24 months to under 12 months for complex motorcycle engine castings using fully integrated simulation workflows.